



ماشین ساخت کابل لاستیکی سیلیکونی چیست؟
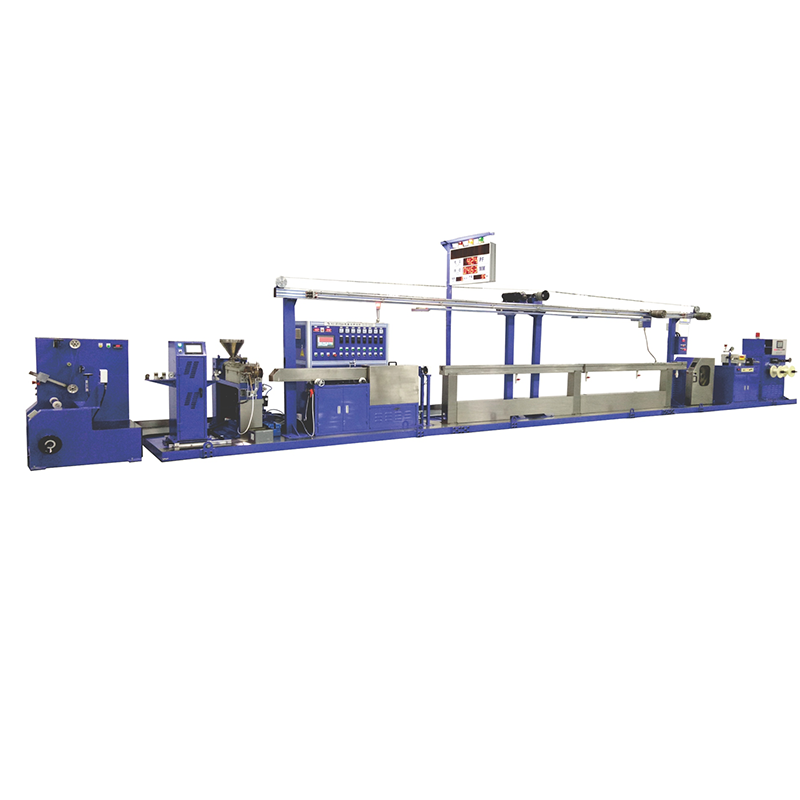
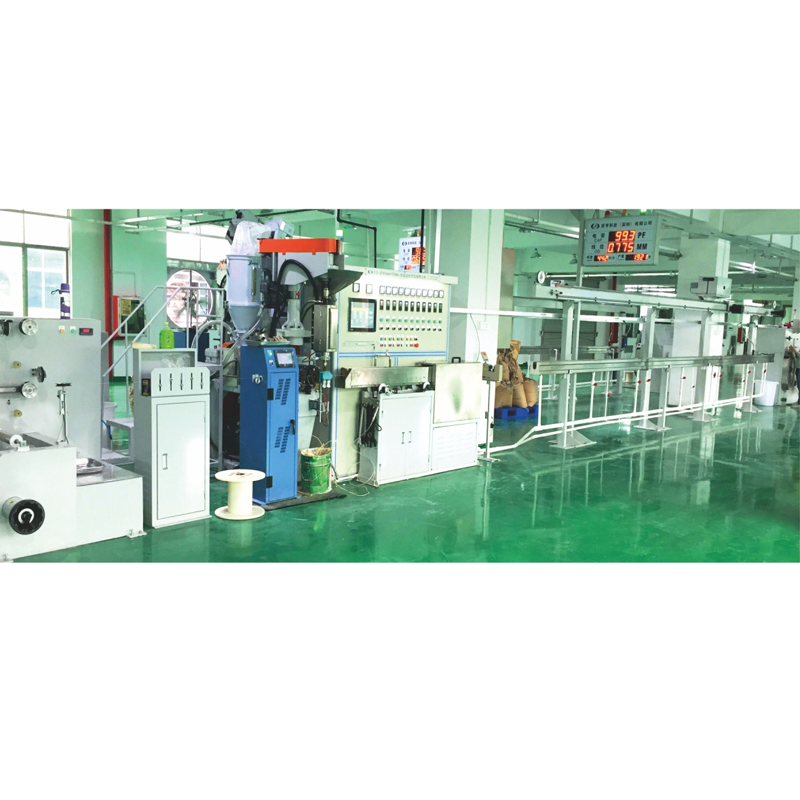
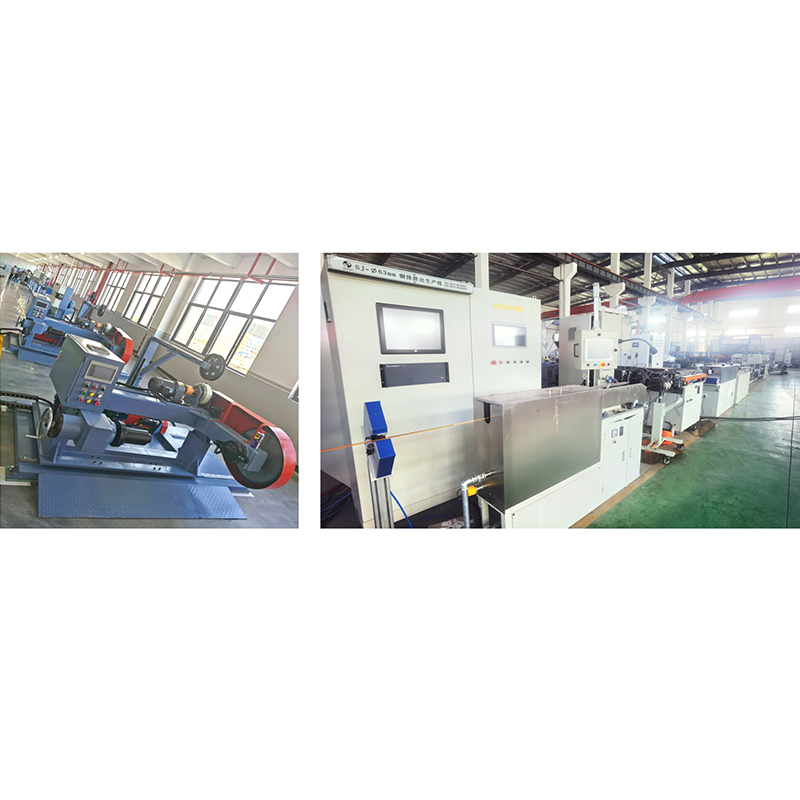
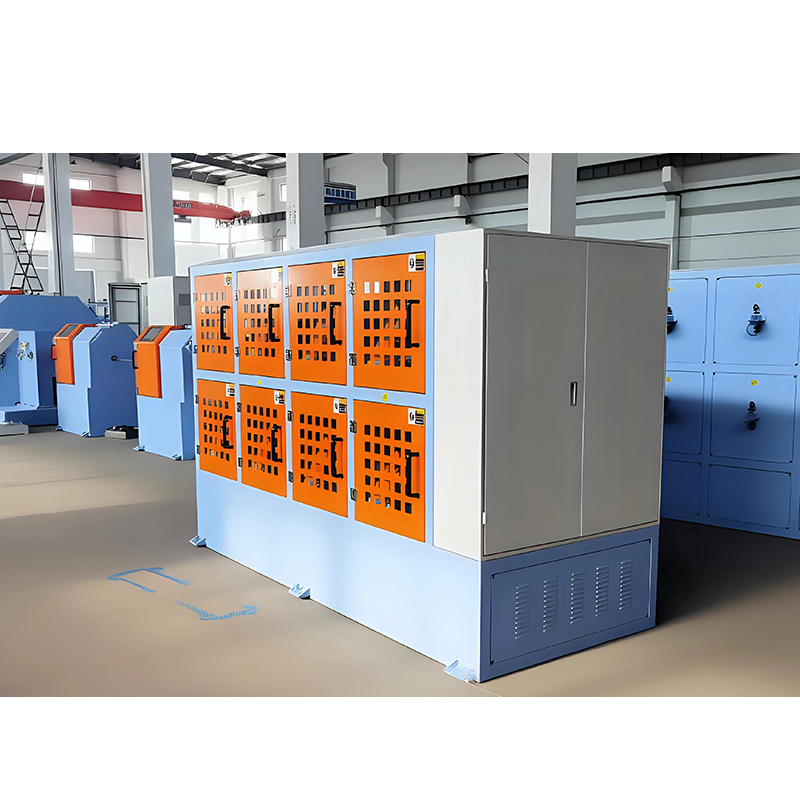
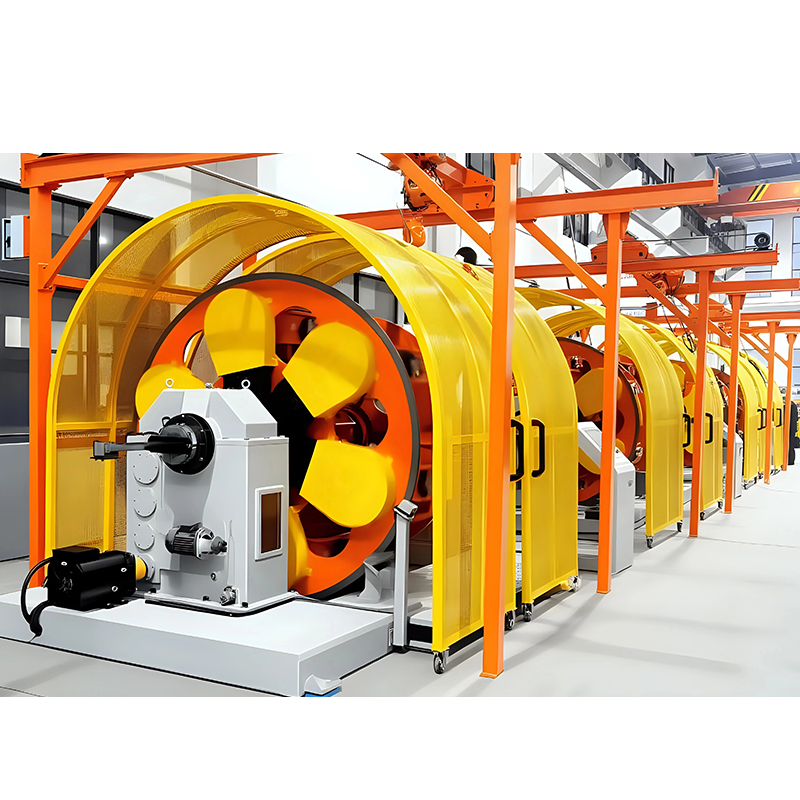
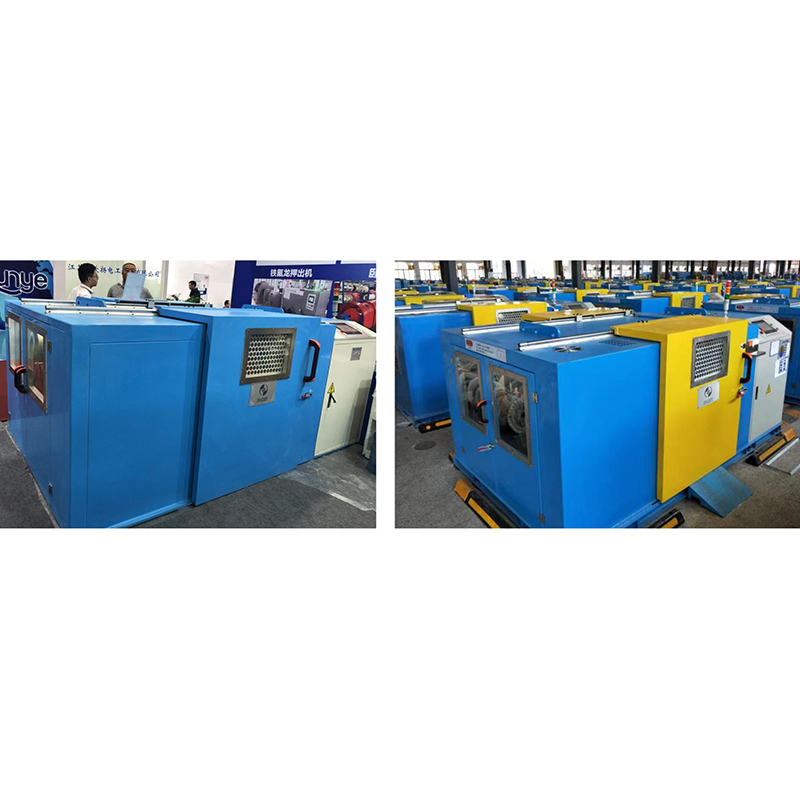
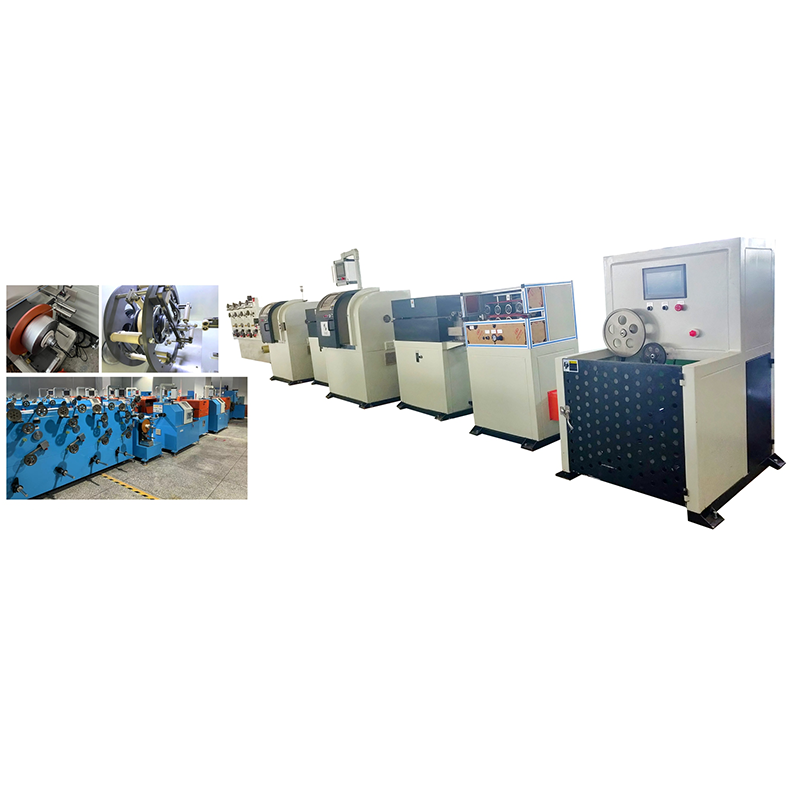
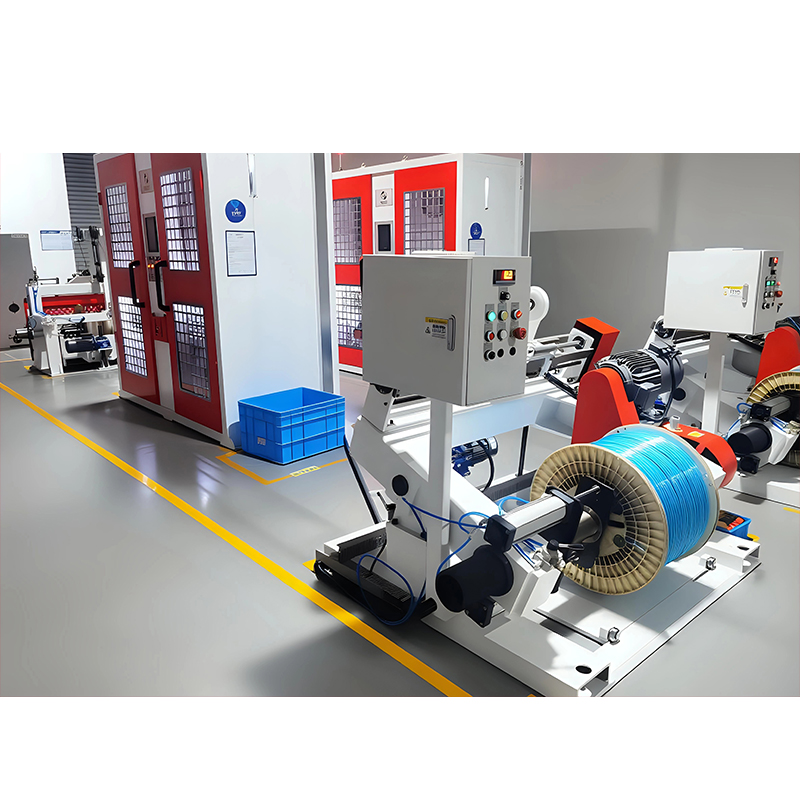
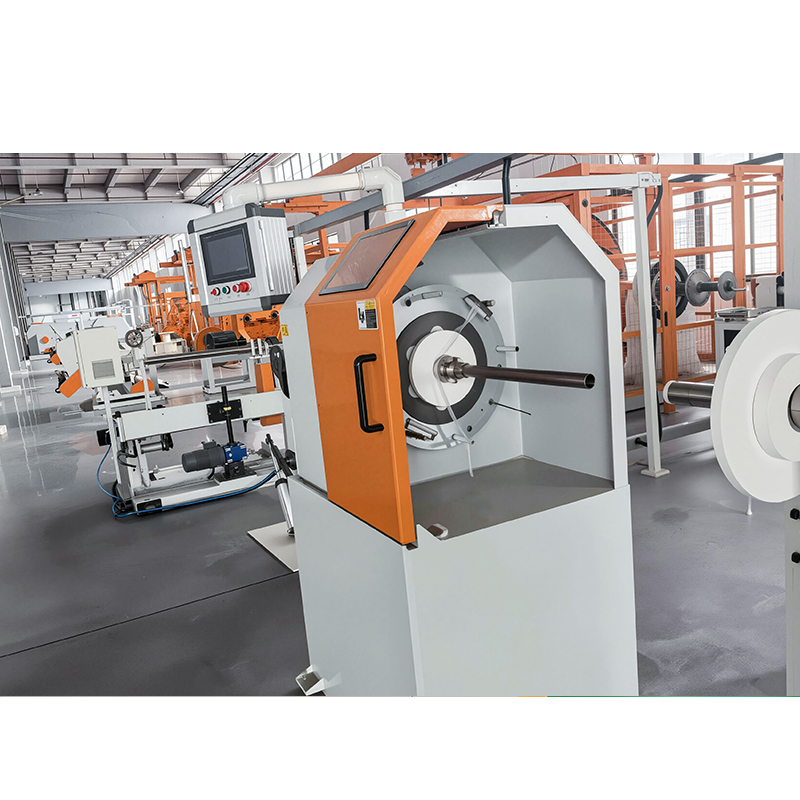
یک لاستیک سیلیکونی دستگاه کابل سازی یک خط اکستروژن کامل است که لاستیک سیلیکونی پخته نشده را در اطراف هادی اعمال می کند، آن را در یک کانال پخت با هوای گرم ولکانیزه می کند و سپس کابل تمام شده را خنک و سیم پیچ می کند. از نظر تولید، یک پرس یا سیم پیچ واحد نیست. این یک قطار ماشینی هماهنگ است که در آن اکسترودر، بخش پخت، مخزن خنک کننده و برداشت باید با رفتار پخت ترکیب و تحمل ضخامت دیواره کابل مطابقت داشته باشد.
لاستیک سیلیکونی یک ترموست است، بنابراین فرآیند آن متفاوت از پی وی سی یا پلی اتیلن است. این ترکیب به عنوان لاستیک غیر ولکانیزه وارد یک اکسترودر تغذیه سرد می شود، پس از اکستروژن باید به صورت عرضی پیوند داده شود و نمی تواند پیچ اصطکاک بالا مورد استفاده برای ترموپلاستیک ها را تحمل کند. خطی که برای عایق بندی معمولی طراحی شده است، بدون توجه به سرعت پیچ، لایه های سیلیکونی ثابتی تولید نمی کند. برای توضیح کلی در مورد نحوه مونتاژ خطوط اکستروژن، راهنمای جامع ما برای خطوط اکستروژن کابل را ببینید.
اجزای اصلی یک خط اکستروژن لاستیک سیلیکونی
هر خط کابل لاستیکی سیلیکونی از پنج ایستگاه کاربردی ساخته شده است و مشخصات آنها به خوبی به هم متصل است. انتخاب یک اکسترودر با خروجی بالا بدون بخش پخت به همان اندازه طولانی، به سادگی خط را مجبور می کند که کندتر کار کند.
| جزء | تابع | یادداشت انتخاب |
|---|---|---|
| اکسترودر لاستیکی تغذیه سرد | ترکیب سیلیکونی را پلاستیک می کند و به کراس هد می رساند | بشکه کنترل دما؛ نسبت L/D معمولاً 12:1 تا 20:1 است |
| کراس هد می میرند | هادی را هدایت می کند و یک لایه لاستیکی یکنواخت اعمال می کند | هندسه قالب و تراز مرکزی هم مرکز بودن ضخامت دیوار را کنترل می کند |
| کانال ولکانیزاسیون هوای گرم | ترکیب سیلیکون را به یک الاستومر پایدار متصل می کند | مشخصات طول و دما باید با منحنی پخت ترکیب مطابقت داشته باشد |
| مخزن خنک کننده | دمای کابل را قبل از برداشتن کاهش می دهد | خنک کننده آب مرحله ای از شوک حرارتی و تخلخل جلوگیری می کند |
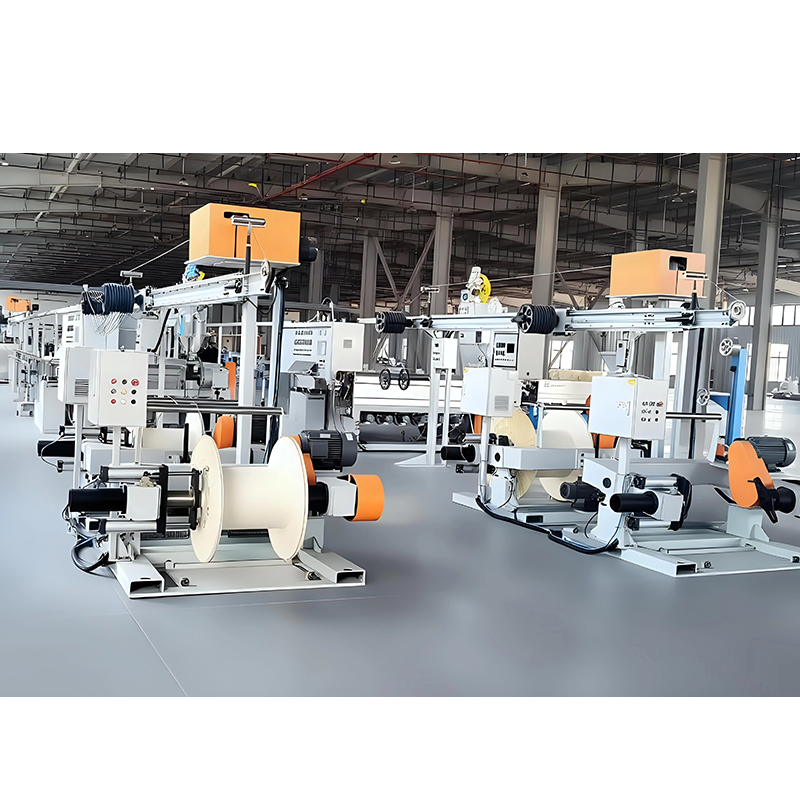
| حمل و نقل و برداشت | کابل را با کشش ثابت می کشد و آن را روی درام می پیچد | پایداری سرعت به طور مستقیم بر قطر و بیضی تأثیر می گذارد |
فرآیند تولید کابل لاستیکی سیلیکونی چگونه کار می کند
این فرآیند دارای پنج مرحله مجزا است و هر کدام تأثیر خاصی بر کیفیت عایق دارند.
- ترکیب سیلیکونی را به اکسترودر تغذیه سرد وارد کنید، جایی که پیچ آن را بدون گرمای اصطکاک بالا که برای ترموپلاستیک ها استفاده می شود، منتقل می کند و پلاستیکی می کند.
- اطراف هادی را از طریق هد متقاطع اکسترود کنید و یک لایه متحدالمرکز روی هادی مسی یا رشته ای تشکیل دهید.
- کابل را در یک کانال هوای گرم که در آن کاتالیزور پراکسید لاستیک را به یک الاستومری پایدار متصل می کند، ولکانیز کنید.
- برای قفل شدن ابعاد و جلوگیری از تخلخل، کابل را به تدریج در یک حفره آب خنک کنید.
- قطر را اندازه بگیرید و کابل تمام شده را با کشش کنترل شده روی درام ها ببرید.
زمان پخت بستگی به ضخامت دیوار دارد. برای یک دیوار سیلیکونی معمولی 2 میلی متری، کانال پخت ممکن است 12 تا 30 متر در یک خط با سرعت بالا گسترش یابد. برای تولیدکنندگانی که بر روی کابلهای سیلیکونی تک هستهای عایقدار هستند - سیمهای موتور، کابل گرمایش و سیمکشی دستگاه - یک خط اکستروژن عایق سیم هسته اختصاصی اکسترودر، کانال پخت، خنککننده و برداشت را در یک قطار ماشینی ادغام میکند که راهاندازی را کوتاهتر میکند و کنترل فرآیند را سادهتر میکند.
لاستیک سیلیکون در مقابل PVC در مقابل PTFE: مقایسه مواد
انتخاب مواد، بیشتر از دستگاه، کلاس دمایی و هزینه کابل تمام شده را تعیین می کند.
| اموال | لاستیک سیلیکونی | PVC | PTFE/FEP |
|---|---|---|---|
| محدوده دمایی مداوم | -60 تا 200 درجه سانتی گراد | -40 تا 105 درجه سانتی گراد | -200 تا 260 درجه سانتی گراد |
| انعطاف پذیری در دمای پایین | عالی | ضعیف تا متوسط | خوب |
| عملکرد شعله | خود خاموش شدن با مواد افزودنی | خود خاموش شونده | عالی |
| سختی پردازش | نیاز به ولکانیزاسیون دارد | آسان | خیلی سخته |
| هزینه مواد نسبی | بالا | پایین | خیلی بالا |
پیام عملی برای یک سازنده کابل این است لاستیک سیلیکون سرمایه خود را در جایی به دست می آورد که دمای کار مداوم بالای 150 درجه سانتیگراد و انعطاف پذیری سرد هر دو مورد نیاز است. . برای سیم کشی معمولی داخلی، پردازش PVC ارزان تر است. برای محیطهای شدید، PTFE امتیاز بالاتری را ارائه میدهد اما هزینه مواد و پردازش بسیار بالاتری دارد. انتخاب ماشین از مشخصات محصول پیروی می کند، نه برعکس.
نحوه انتخاب دستگاه ساخت کابل لاستیکی سیلیکونی
انتخاب با مشخصات کابل و خروجی هدف شروع می شود، سپس از طریق دقت کنترل و قابلیت تامین کننده حرکت می کند.
ابتدا مشخصات کابل را تعریف کنید
قبل از مقایسه ماشین آلات، کلاس دمای عایق، اندازه هادی، ضخامت دیوار و استاندارد قابل اجرا را انتخاب کنید. این پارامترها نیاز دیوار پخت را تعیین می کنند که هندسه قالب و حداقل طول کانال پخت را تعیین می کند. کابلی که برای دمای 180 درجه سانتیگراد و کابلی با دمای 200 درجه سانتیگراد است، ممکن است از ترکیبات سیلیکونی متفاوت با منحنی های پخت متفاوت استفاده کند.
تطبیق سرعت خط با ظرفیت پخت
سرعت خط توسط زمان پخت محدود می شود، نه تنها با خروجی پیچ. اگر بخش پخت خیلی کوتاه باشد، اپراتور باید خط را تا زمانی که ترکیب به طور کامل به هم متصل شود، کند کند. وقتی یک تامین کننده سرعتی را نقل می کند، بپرسید که این سرعت به چه قطر هادی، ضخامت دیواره و ترکیبی اشاره دارد.
کنترل ضخامت دیوار را ارزیابی کنید
عایق متحدالمرکز بارزترین ویژگی کیفیت کابل سیلیکونی است. هم ترازی قالب، پایداری کشش کششی و اندازهگیری قطر حلقه بسته همگی نقش دارند، بنابراین تأیید کنید که این خط شامل بازخورد اندازهگیری به جای تنظیم دستی است. جزئیات تجهیزات اکستروژن کابل دقیق روشن می کند که در بسته اندازه گیری و کنترل به دنبال چه چیزی باشید.
پشتیبانی فرآیند و خدمات پس از فروش را تأیید کنید
اولین آزمایش تولید جایی است که رفتار واقعی یک ماشین ظاهر می شود. تامینکنندهای که خط را با ترکیب شما راهاندازی میکند، اپراتورهای شما را آموزش میدهد و قطعات یدکی و اسناد فرآیند را آماده نگه میدارد، بیشتر خطر را از خط جدید حذف میکند.
مشکلات رایج و نحوه اجتناب از آنها
اکثر عیوب در کابل های لاستیکی سیلیکونی به چهار علت ریشه ای قابل ردیابی است.
- تخلخل: رطوبت یا فرآورده های فرّار که در حین ولکانیزاسیون به دام افتاده اند. با خشک کردن مواد و مشخصات دمایی صحیح حل می شود.
- عایق خارج از مرکز: سر قالب نامناسب یا کشش جذب ناپایدار.
- Under-curing: بخش پخت خیلی کوتاه یا دمای هوای داغ برای سرعت خط خیلی پایین است.
- پارگی یا ناهمواری سطح: سرعت پیچ اشتباه، خنک کننده ناکافی بشکه، یا طول زمین قالب نامناسب.
هر یک از این حالتهای خرابی مسیر تصحیح خاصی دارد و راهنمای عیبیابی ما برای ماشینهای اکسترودر سیمی دلایل اصلی را پوشش میدهد و با جزئیات سیستماتیک رفع میکند.
چرا تجربه کامل سیستم مهم است؟
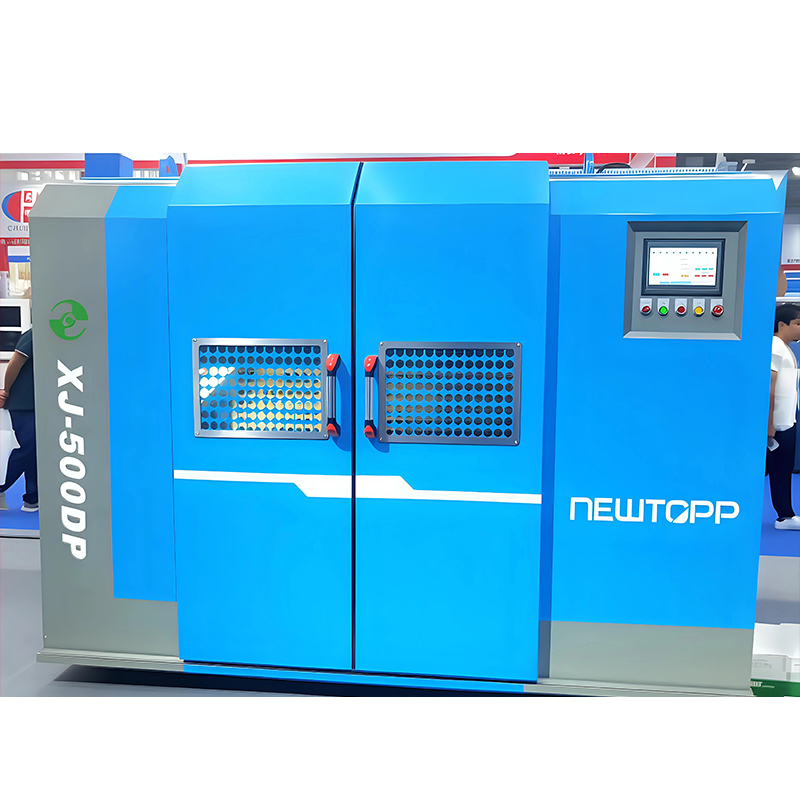
هنگامی که اکسترودر، بخش پخت و برداشت از تامین کنندگان مختلف می آید، مسئولیت عملکرد خط تقسیم می شود. سازندهای که قطار ماشینی کامل را میسازد، رابطها را کنترل میکند، که دستیابی به ثبات ابعادی و پایداری درمان را آسانتر میکند. Jiangsu Newtopp Precision Machinery از سال 2004 تجهیزات اکستروژن، رشته و نوار چسب کابل را با مرکز تحقیق و توسعه، امکانات ماشینکاری دقیق و سه کارخانه تولیدی تحت یک سازمان طراحی و ساخته است.
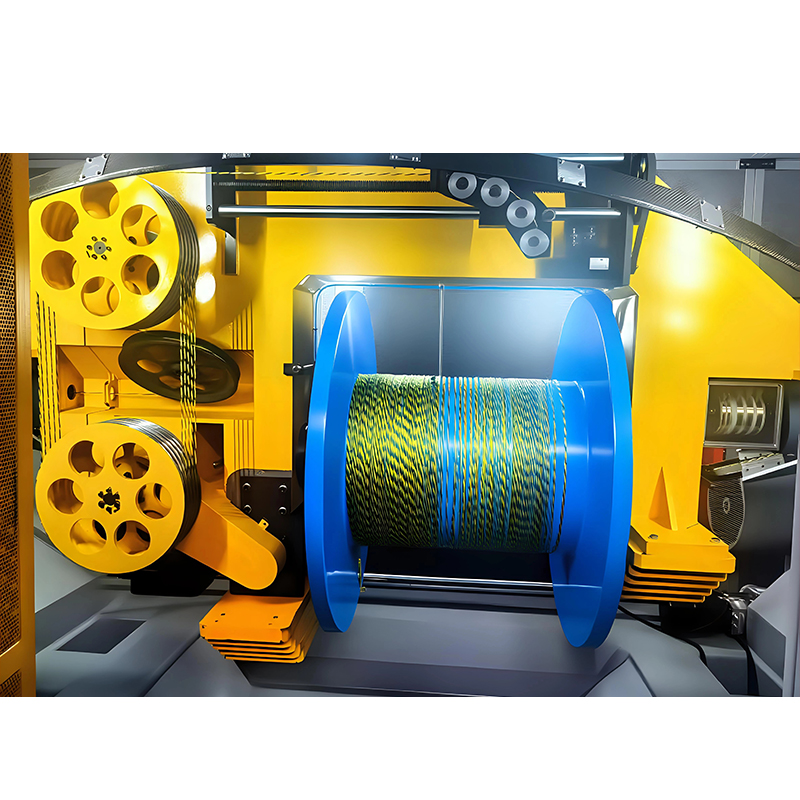
برای ساخت و سازهای چند لایه، ژاکت سیلیکونی بیرونی در یک گذر دوم روی خط اکستروژن غلاف سیم و کابل اعمال میشود که برای قطر بستههای بزرگتر اندازهگیری میشود و مشخصات دمایی یکسان را در سراسر کانال پخت حفظ میکند. همین سازمان همچنین ماشینهای رشتهبندی و نواربندی را تامین میکند، بنابراین یک برنامه کامل تولید کابل سیلیکونی - رشتهبندی هادی، عایق سیلیکونی و غلاف سیلیکونی - میتواند از یک منبع واحد برنامهریزی و پشتیبانی شود.
سوالات متداول
دستگاه ساخت کابل لاستیکی سیلیکونی چیست؟
این یک خط اکستروژن متشکل از یک اکسترودر تغذیه سرد، قالب متقاطع، کانال ولکانیزاسیون هوای گرم، مخزن خنک کننده و جذب است که برای تولید هادی های عایق لاستیکی سیلیکونی یا کابل های غلاف سیلیکونی ساخته شده است.
آیا تفاوتی بین لاستیک سیلیکونی و لاستیک سیلیکونی وجود دارد؟
این دو اصطلاح به یک خانواده مادی اشاره دارند. لاستیک سیلیکون توصیف شیمیایی الاستومرهای پلی سیلوکسان است. لاستیک سیلیکون کوتاه نویسی رایج در صنعت است که در جستجوهای ماشینی و نام محصولات استفاده می شود.
آیا خط اکستروژن PVC می تواند لاستیک سیلیکون را پردازش کند؟
معمولا نه. سیلیکون یک ترموست است که پس از اکستروژن باید ولکانیزه شود، بنابراین خط نیاز به بخش پخت با هوای گرم یا بخار دارد. هندسه پیچ یک اکسترودر PVC نیز با پیچ لاستیکی تغذیه سرد مورد نیاز برای سیلیکون متفاوت است.
چرا یک خط لاستیکی سیلیکونی به یک کانال پخت طولانی نیاز دارد؟
زیرا ولکانیزاسیون برای اتصال عرضی پلیمر به گرما و زمان ماندگاری نیاز دارد. طول پخت حداکثر سرعت خط را برای ضخامت دیوار معین تعیین می کند. کوتاه کردن آن به سادگی خروجی را کاهش می دهد.
یک خط کابل سیلیکونی به چه سرعت خروجی می تواند برسد؟
سیم های ساختمانی سیلیکونی کوچک معمولی با سرعت 20 تا 80 متر در دقیقه بسته به اندازه هادی، ضخامت دیواره و طول بخش پخت تولید می شوند. سازه های سنگین کندتر کار می کنند زیرا گرما باید به دیواره لاستیکی ضخیم تر نفوذ کند.
چگونه بین عایق سیلیکون و PTFE انتخاب کنم؟
دما، انعطاف پذیری و محیط پیوسته را مقایسه کنید. سیلیکون اکثر نیازهای کابل های با دمای بالا و انعطاف پذیر را با هزینه مواد کمتر از PTFE پوشش می دهد، در حالی که PTFE در جایی انتخاب می شود که درجه بندی دمای شدید بیش از 200 درجه سانتیگراد اجباری باشد.