

اخبار صنعت
صفحه اصلی / اخبار / اخبار صنعت / Skip Stranding Machine: Principle Working, Lay Length و نحوه انتخاب
صفحه اصلی / اخبار / اخبار صنعت / Skip Stranding Machine: Principle Working, Lay Length و نحوه انتخاب
اخبار


Skip Stranding Machine: Principle Working, Lay Length و نحوه انتخاب
2026-10-10
دستهای از کابل ربات انعطافپذیر از مشتری برمیگردد، زیرا هادی در خم محکم پشت کانکتور پیچ میخورد و رشتههای انتهای جدا شده از قبل شروع به جدا شدن کردهاند. عایق تمام تست های الکتریکی را پشت سر گذاشت. هادی دراز نکشید. در مواردی از این دست، اصلاح معمولاً در مرحله استندینگ به جای اکسترودر شروع می شود.
دستگاه اسکاپ استرندینگ ماشینی است که سیمهای مجزا را به جای مارپیچ پیوسته در یک جهت با یک لایه معکوس قطع شده و دورهای معکوس، الگوی S-Z قرار میدهد. از آنجایی که پیچش در فواصل تنظیم شده معکوس میشود، سیم هرگز همان پیچش ذخیرهشدهای را که یک لایه هم مرکز معمولی ایجاد میکند، جمع نمیکند، بنابراین هادی تمامشده هنگام خم شدن، بریده شدن یا چروک شدن، انعطافپذیر و قابل پیشبینی باقی میماند.
این انتخاب واحد، سه چیز را که یک کارخانه کابل در واقع اندازه گیری می کند، تغییر می دهد: حداقل شعاع خمش، پایداری انتهای برش، و میزان مقاومت هادی با خط اکستروژن پایین دست. آنچه در ادامه میآید، نحوه عملکرد فرآیند، هزینههای آن را از کجا به دست میآورد، آنچه در مشخصات خرید تعلق دارد و نقصهایی که هنگام راهاندازی اشتباه دستگاه ظاهر میشوند را پوشش میدهد.
دستگاه Skip Stranding چیست؟
یک دستگاه استرندینگ پرش به بهترین وجه به عنوان یک استرندر به همراه کنترل معکوس هماهنگ شده توصیف می شود: سخت افزار مکانیکی نزدیک به تجهیزات رشته استاندارد است، در حالی که خود الگوی پایه با زمان بندی ایجاد می شود.
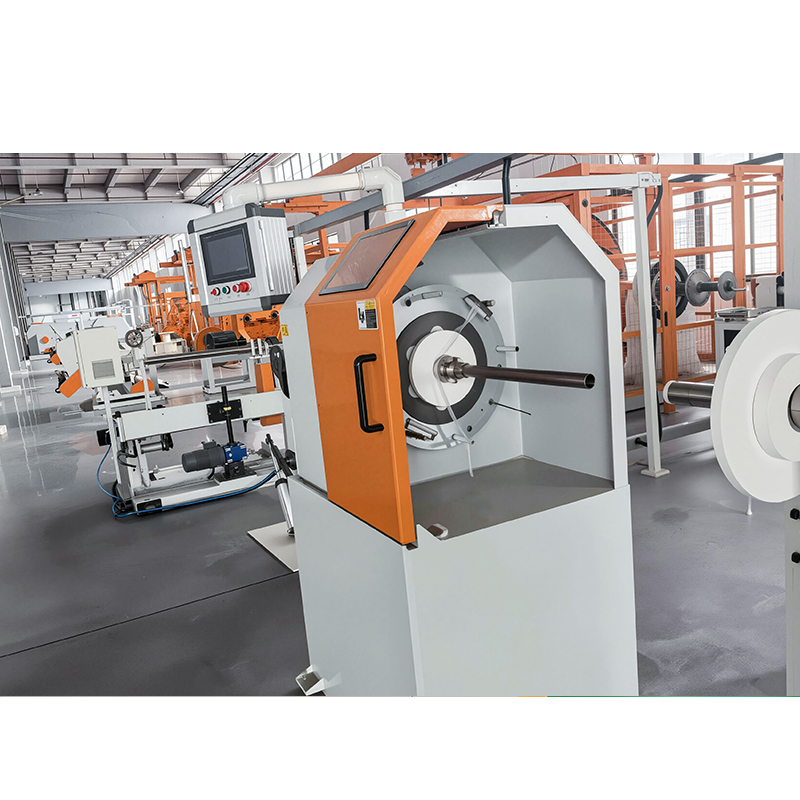
در سمت دستگاه، یک کمان چرخان یا یک قاب چرخان حامل سیمببینها، یک صفحه یا قالب شکلدهی، و یک کاپستان یا جمعآوری را خواهید دید. بخش متمایز کننده رابطه کنترل بین چرخش کمان و سرعت برداشت است، زیرا این نسبت طول خواب را تعیین می کند. کمان ها را سریعتر با همان سرعت خط بچرخانید و لایی کوتاه می شود. خط را با همان سرعت کمان سریعتر اجرا کنید و لایی طولانی تر شود.
در حالت skip lay، کنترلر کمان ها را برای طول مشخصی از هادی به جلو می برد، آنها را برای طول قابل مقایسه برعکس می کند، سپس تکرار می کند. نقطه ای که جهت تغییر می کند نقطه معکوس است و فاصله آن تنها مهم ترین تنظیم روی دستگاه بعد از طول خود است. فواصل معکوس معمولاً بین نیم متر تا سه متر قرار می گیرند، اما مقدار مناسب همیشه از نیاز انعطاف کابل تمام شده ناشی می شود، نه از ثابت ماشین ثابت.
یک هشدار عملی در مورد اصطلاحات: تامین کنندگان به طور آزاد از "پرش رشته" استفاده می کنند، و برخی کاتالوگ ها آن را برای هر فرآیند لایه گذاری متناوب اعمال می کنند. قبل از مقایسه نقل قول ها، سه عدد را به صورت کتبی تأیید کنید: طول خواب در هر جهت، فاصله معکوس، و سرعت کمان دستگاه در سرعت خط کار. را مروری بر انواع دستگاه های کابل کشی اگر ابتدا به دایره لغات گسترده تر نیاز دارید، همراه مفیدی است.
چگونه Skip Stranding با سایر ساختارهای هادی مقایسه می شود
Skip Stranding یکی از سه روش متداول برای ساخت یک هادی رشتهای است و تنها برای مجموعهای از الزامات پاسخ مناسب است.
| صفت | رد شدن (S-Z) را رها کنید | رشته هم مرکز واقعی | رشته شدن دسته ای |
| الگوی دراز | S و Z متناوب در فواصل ثابت | جهت واحد پیوسته، جهت لایه در هر لایه معکوس می شود | تک جهت پیوسته، بدون لایه های تعریف شده |
| طول خواب معمولی | طولانی تر، در هر جهت متناسب با شعاع خمش تنظیم کنید | محکم و از نزدیک در هر لایه کنترل می شود | کوتاه، به عنوان غیر انتقادی تلقی می شود |
| انعطاف پذیری | بالا، با گشتاور بازیابی کمی | متوسط | بالا، اما گردی رنج می برد |
| رفتار قطعی | رشته ها با حداقل باز شدن به هم چسبیده اند | کمی باز شدن، اغلب نیاز به چسباندن یا چسباندن دارد | تمایل به شعله ور شدن دارد |
| گرد بودن | خوب | بهترین | فقیرترین |
| پتانسیل سرعت خط | بالا، محدود شده توسط همگام سازی معکوس | بالا، با سرعت کمان محدود شده است | بالاترین |
| استفاده معمولی | کابل انعطاف پذیر ربات، زنجیر کششی، جوشکاری، پزشکی و خودرو | کابل برق، سربار و کنترل | سیم های انعطاف پذیر و سیم قلاب کوچک |
جایی که هادیهای رشتهای پرش هزینه خود را به دست میآورند
هر جا که هادی مجبور باشد از خمش مکرر جان سالم به در ببرد یا باید با دست در مزرعه خم شود، هزینه خود را دارد، زیرا محل کار کاری را انجام می دهد که در غیر این صورت کلاسورها و نوارها انجام می دادند.
- بازوی ربات و کابل ماشین آلات مفصلی، که در آن هادی هزاران بار در یک شعاع کوچک خم شده است.
- کابل دراگ چین (فلکس پیوسته) در ماشین ابزار و سیستم های حمل خودکار.
- کابل جوش و سایر سرنخ های دستی که هر روز کشیده و سیم پیچ می شوند.
- هادی های مهار خودرو و انرژی جدید، از جمله مجموعه های شینه های مسی و آلومینیومی که در حین مونتاژ خم شده و خم می شوند.
- سرنخ های پزشکی و ابزار دقیقی که انتهای آن باید بدون آستین اضافی مرتب بماند.
رد شدن از استرانینگ جهانی نیست. یک هادی داده با فرکانس بالا برای نگه داشتن طول الکتریکی و امپدانس خود به یک بستر محکم و پایدار نیاز دارد و هادی های سربار و قدرت به تعادل مکانیکی که لایه های متحدالمرکز واقعی ارائه می کنند متکی هستند. هنگامی که یک مشتری یک امپدانس مشخصه پایدار را مشخص می کند، معمولاً یک lay معمولی پاسخ بهتری است.
پنج پارامتری که تصمیم میگیرند که آیا Stranding کار نمیکند یا خیر
پنج تنظیم نتیجه را کنترل می کنند و با تنظیم هر یک از آنها، تنظیمات دیگر تغییر می کند.
- طول در هر جهت بگذارید. خیلی کوتاه است و هادی سفت می شود و در برابر خم شدن مقاومت می کند. بیش از حد طولانی است و رشته ها در شکل گیری قالب جدا می شوند. از حداقل شعاع خم شروع کنید، کابل تمام شده باید زنده بماند و به سمت عقب کار کند.
- تنش پرداخت به ازای هر سیم کشش ناهموار شایع ترین علت اصلی قفس پرندگان است. هر بوبین باید با تنش یکسان تغذیه شود، و تنش باید به جای قضاوت با احساس اندازه گیری شود.
- همگام سازی معکوس نقطه برگشت باید در هر چرخه در همان طول هادی فرود آید. لغزش کاپستان، تسمه های فرسوده و شتاب تهاجمی همگی نقاط معکوس را از موقعیت خارج می کنند.
- کشش برداشتن و تراورس. برداشت باید به قدری محکم باشد که لایه را بسته نگه دارد اما به اندازه کافی سبک باشد که هادی را صاف نکند. یک تراورس ضعیف، بخش های نرم و موجی ایجاد می کند که فقط پس از اکستروژن ظاهر می شوند.
- کیفیت سیم ورودی تحمل قطر، پرداخت سطح و روانکاری کشش همگی در نتیجه رشته نشان داده می شوند. خوابگاهی که به طور تمیز روی یک قطعه سیم اجرا میشود، میتواند در سیم بعدی قفس پرنده شود.
تعیین یک دستگاه پرش رشته: چک لیست خریدار
سریعترین راه برای مقایسه نقلقولها این است که ابتدا هادی را ثابت کنید و اجازه دهید ماشین دنبال کند، زیرا دو ماشین با سرعت کمان اسمی یکسان میتوانند ثبات لایه بسیار متفاوتی را روی یک هادی ارائه دهند.
سکو را با هادی مطابقت دهید
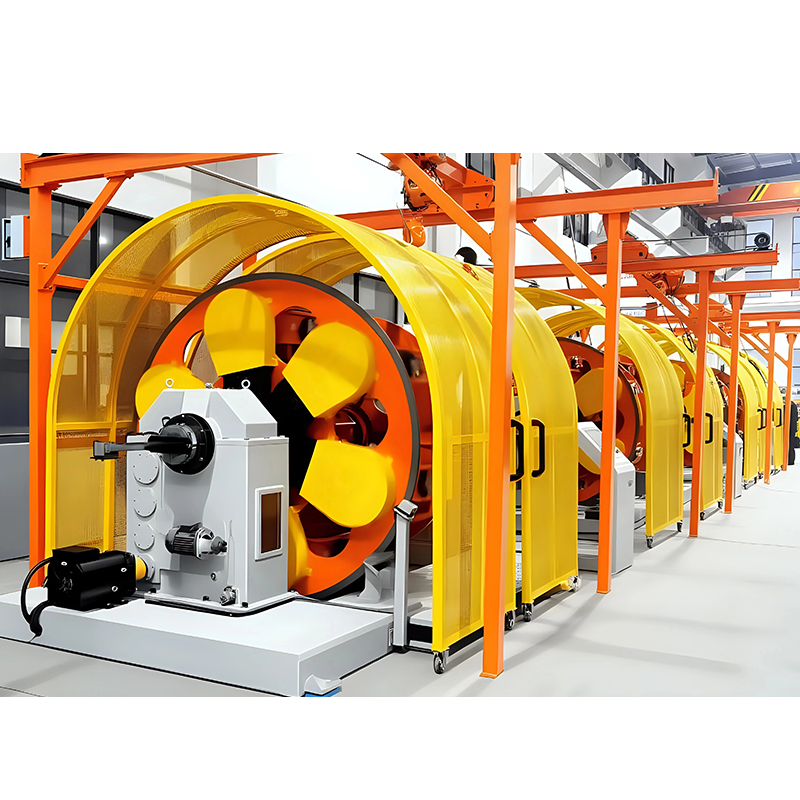
ماشینهای دو کمان برای تولید رساناهای متوسط و بزرگ با خروجی بالاتر مناسب هستند، جایی که دو کمان یکدیگر را متعادل میکنند و امکان چرخش سریعتر بدون لرزش را فراهم میکنند. رشته های جفت چرخشی به عقب برای سازه هایی مناسب هستند که باید در انتهای بریده شده به طور تمیز باز شوند. تک رشته های Cantilever معمولا برای هسته های کوچکتر، اجراهای کوتاهتر و تغییرات مکرر محصول انتخاب می شوند.
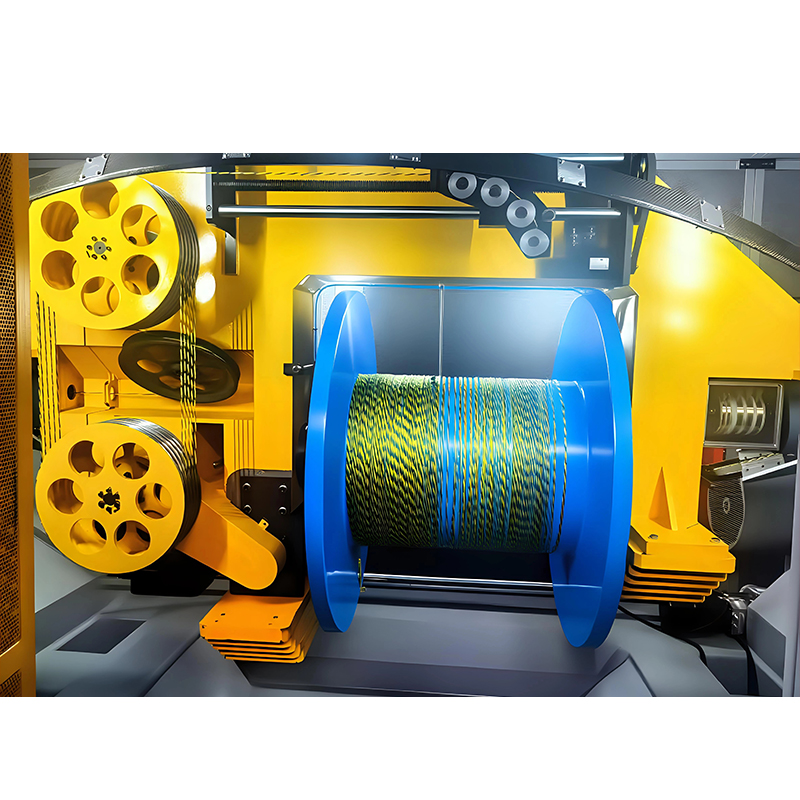 دستگاه 1250 دو کمان رشته برای تولید کابل با خروجی بالا طراحی دو کمان رساناهای متوسط و بزرگ را هدف قرار می دهد. تعادل تنش، مشخصات تامین کننده، و کاربردها از کابل های داده تا هادی های برق را بررسی کنید. مشاهده محصول →
از هر تامین کننده ای بخواهید که فاصله برگشتی را که می توانند در سرعت خط هدف شما نگه دارند، به علاوه تلورانس اطراف آن را بپرسید. یک بازه اعلام شده بدون رقم تلورانس یک مشخصات نیست.
اعداد را در RFQ بنویسید
موارد زیر باید در استعلام ظاهر شود، نه اینکه شفاهی مورد توافق قرار گیرد:
- ساخت رسانا: تعداد رشته ها، قطر تک سیم، و اینکه آیا سیم لخت یا آبکاری استفاده می شود.
- طول دراز کشیدن در هر جهت، فاصله معکوس و انحراف مجاز.
- سرعت خط هدف و نتیجه حاصله در آن سرعت، توسط تامین کننده به صورت کتبی تایید شده است.
- اندازههای بابن و تعداد پرداختها اهمیت دارد، زیرا این موارد مدت زمان کارکرد دستگاه بین بارگیریهای مجدد را محدود میکند.
- تست پذیرش: طول نمونه که قبل از حمل و نقل پذیرفته می شود از نظر قرار گرفتن، گرد بودن و فاصله معکوس بررسی می شود.
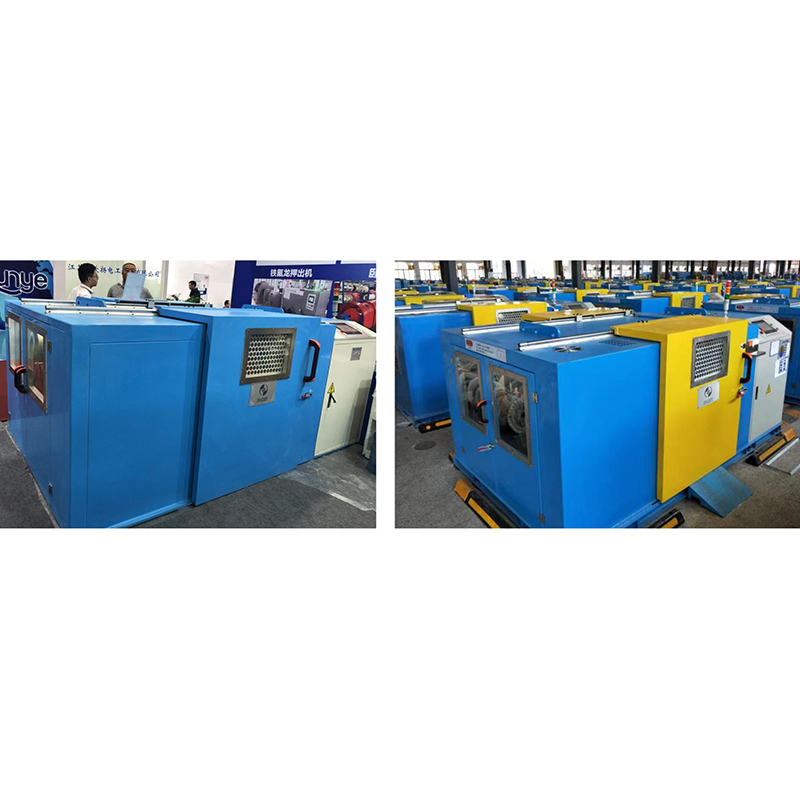
ماشینهای چرخشی به عقب سزاوار نگاه جداگانهای هستند هر زمان که رفتار بریدهشده شکایت مشتری باشد، زیرا مسیر سیم طوری طراحی شده است که هادی پیچش خود را بهجای یکباره رها میکند.
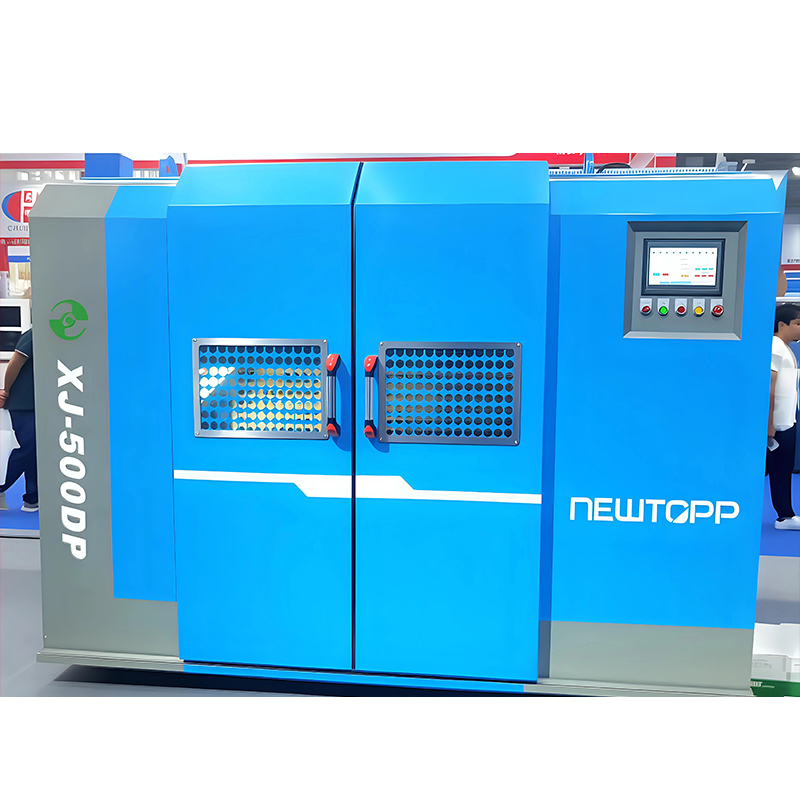 ماشین تابشی افقی یا عمودی پشت تابش افقی یا عمودی موجود؛ چرخش به عقب قبل از چرخش جفتی، آسیب کابلهای Cat-5e/6/6A، HDMI 2.1 و دادههای پرسرعت را کاهش میدهد. مشاهده محصول →
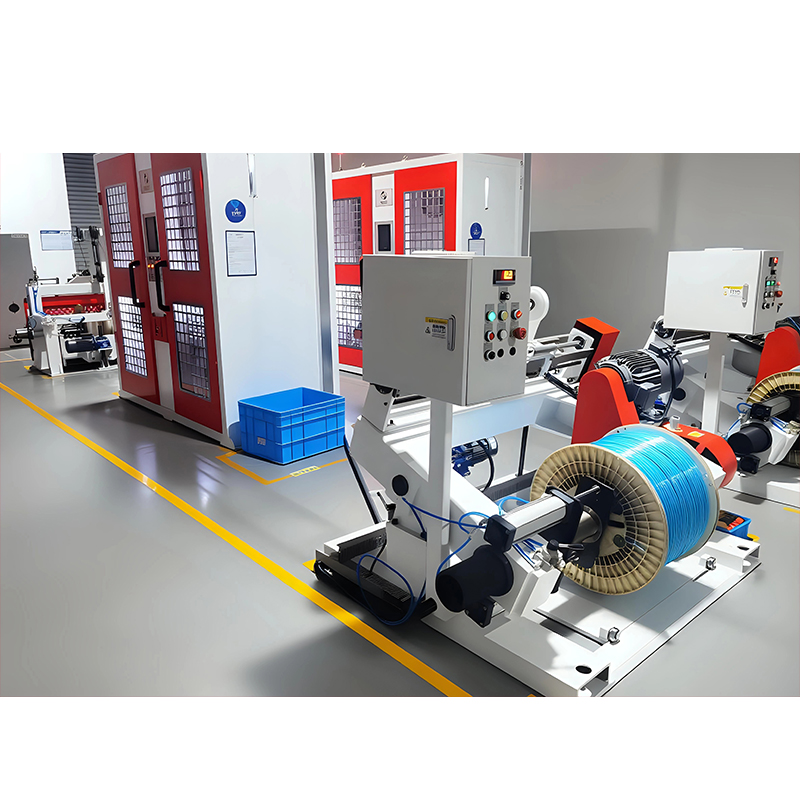
برای هستهها و کارخانههای کوچکتر که چندین بار در هفته محصولات را تغییر میدهند، پلتفرم تک رشتهای معمولاً بازدهی بهتری نسبت به دستگاههای پرسرعت دو کمان دارد که بار کمتری دارند.
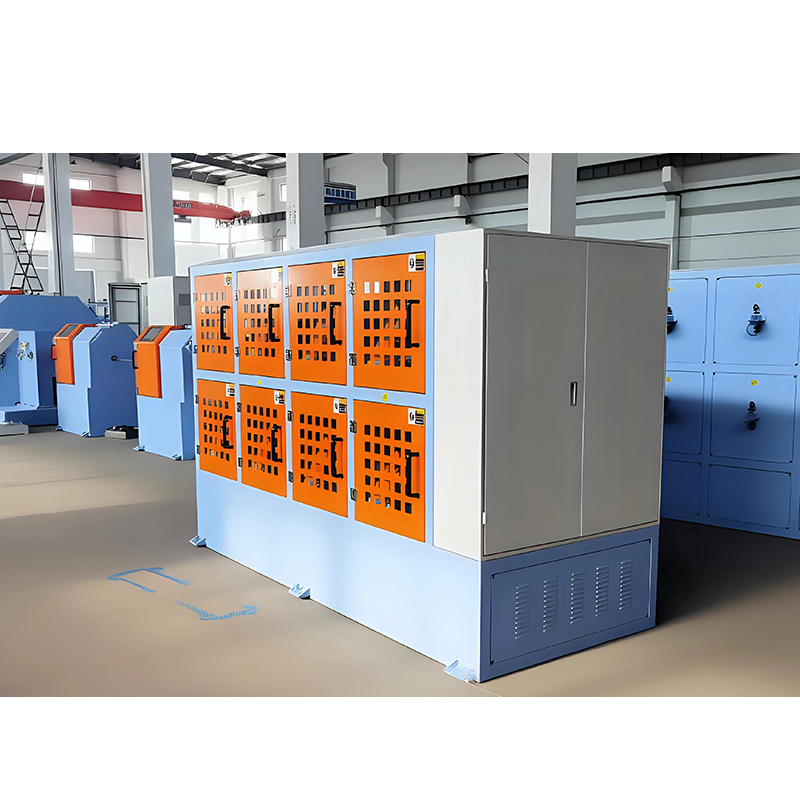 دستگاه تک رشته ای نوع Cantilever برای تولید هسته کوچک مناسب برای هسته های کوچکتر و تغییرات مکرر محصول؛ پایداری تنش، کنترل گام PLC، و راهاندازی پیمایش را برای مشکلات پرش رشته بررسی کنید. مشاهده محصول →
نقص های معمولی و آنچه در واقع باعث آنها می شود
تقریباً هر مشکل رشته پرش به تنش، هماهنگسازی یا ابزارسازی بازمیگردد تا به طراحی خود رسانا.
| نقص | علت احتمالی | چه چیزی را تغییر دهید |
| قفس پرنده یا شعله ور شدن سیم در قالب | کشش ناهموار یا کم بازده، سوراخ قالب بزرگ | تنش را برابر کنید، اندازه قالب تشکیل دهنده را تغییر دهید |
| هادی شل و موج دار | کشش برداشت خیلی کم است، زمانبندی معکوس با سرعت خط حرکت میکند | تنش جذب را افزایش دهید، همگام سازی را دوباره تأیید کنید |
| فاصله معکوس ناهموار | لغزش کاپستان، شتاب بیش از حد در معکوس | درایو را دوباره کالیبره کنید، سطح شیب دار شتاب را نرم کنید |
| سیم های شکسته | کشش بالاتر از حد سیم، راهنماهای سرامیکی فرسوده | تنش را کاهش دهید، راهنماها را جایگزین کنید و مسیر سیم را بررسی کنید |
| هادی خارج از گرد | قطر سیم نامتناسب، پر کردن ماسوره ناهموار | تحمل سیم ورودی را بررسی کنید، بارگذاری بوبین را بررسی کنید |
| پیچ خوردگی بعد از تست فلکس | برای شعاع خم لازم خیلی کوتاه دراز بکشید | lay را طولانی کنید و فاصله برگشت را بیشتر کنید |
سوالات متداول
تفاوت بین skip stranding و bunched stranding چیست؟
Skip Stranding جهت خوابیدن را در فواصل زمانی تعیین شده معکوس می کند، در حالی که رشته های دسته ای به طور مداوم در یک جهت بدون لایه های مشخص می چرخند. رد کردن رشته ها، انتهای بریده شده را در کنار هم نگه می دارد و هادی را گرد نگه می دارد. هادی های دسته ای سریعتر تولید می شوند و در برش مستعد شعله ور شدن هستند.
کابل ربات skip-stranded باید از چه طولی استفاده کند؟
هیچ شماره جهانی وجود ندارد. کابل باید از کمترین شعاع خمشی کار کند، سپس طولانیترین حالتی را تنظیم کنید که همچنان هادی را در قالب شکلدهی بسته نگه میدارد. درازی که خیلی کوتاه است علت معمول سفت و پیچ خوردگی هادی ربات است.
آیا یک استردر استاندارد دو کمان می تواند یک لایی پرش ایجاد کند؟
فقط در صورتی که درایو و سیستم کنترل بتواند کمان ها را به طور دقیق و تکراری در سرعت تولید معکوس کند. بسیاری از ماشینها میتوانند در هر دو جهت بچرخند، اما تعداد کمتری از آنها یک فاصله معکوس را در یک تلورانس محدود نگه میدارند، در حالی که برداشتن همچنان در حال کشیده شدن است.
آیا skip stranding برای هادی های آلومینیومی مناسب است؟
بله، به شرطی که کشش برای آلومینیوم به جای مس تنظیم شود. سیم آلومینیومی نرمتر و حساستر به سایش هدایت میشود، بنابراین کشش بازپرداخت و سطوح تماس سرامیکی قبل از تنظیم تنظیمات نیاز به بازبینی دارند.
چگونه سازگاری معکوس را بدون توقف تولید بررسی کنم؟
طول نمونه بردارید، نقاط معکوس را در امتداد آن علامت بزنید و فاصله را اندازه بگیرید. بررسی نمونه های گرفته شده در شروع و پایان یک شیفت را تکرار کنید. رانش بین دو نمونه به این معنی است که درایو با گرم شدن دستگاه موقعیت خود را از دست می دهد.
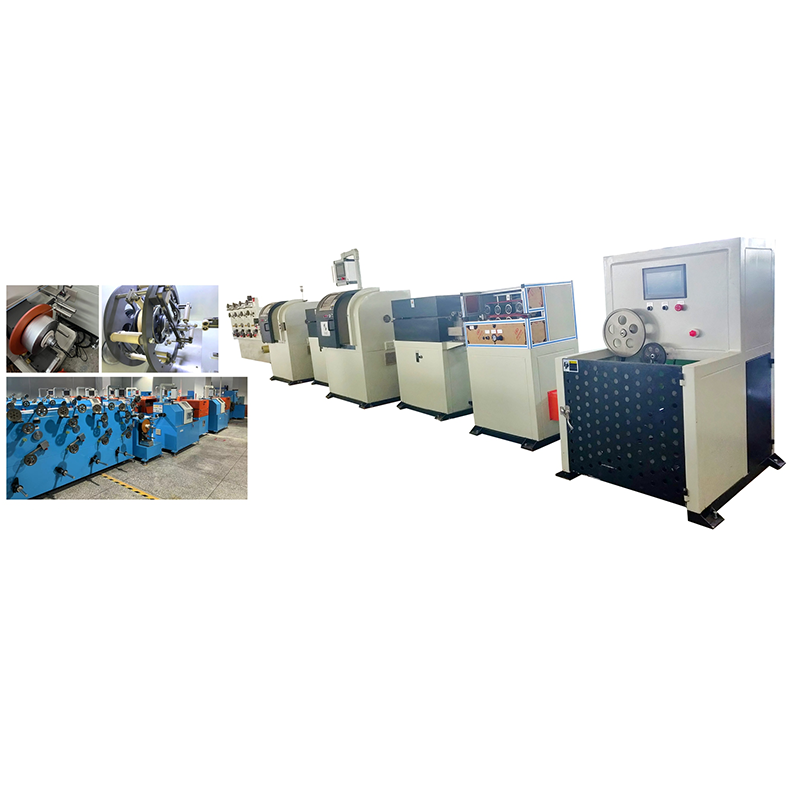
تصمیم به نحوه استفاده از کابل بستگی دارد، نه اینکه کدام الگوی لایه مدرن تر است. اگر هادی شما مکرراً خم میشود، با دست بریده میشود و به پایان میرسد، یا در کف مغازه کشیده میشود، طول و فاصله برگشتی را در مشخصات خرید دقیقاً در کنار تعداد رشته و قطر سیم قرار دهید. ماشین آلات دقیق جیانگ سو نیوتاپ می سازد تجهیزات رشته، اکستروژن و نوار چسب دقیقاً برای این نوع رساناها، بنابراین مشخصات لایه و ماشینی که آن را تولید می کند را می توان در یک مکالمه به جای سه مورد مطابقت داد.
-
Phone
Address
5
حق چاپ © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. تمامی حقوق محفوظ است. Wire & Cable Equipment Manufacturer
کارخانه تولید تجهیزات جانبی ربات کابل
